Producción y desempeño
Conteo automatizado
Una cámara sobre la banda cuenta cada pieza y registra cuándo deja de pasar producto.
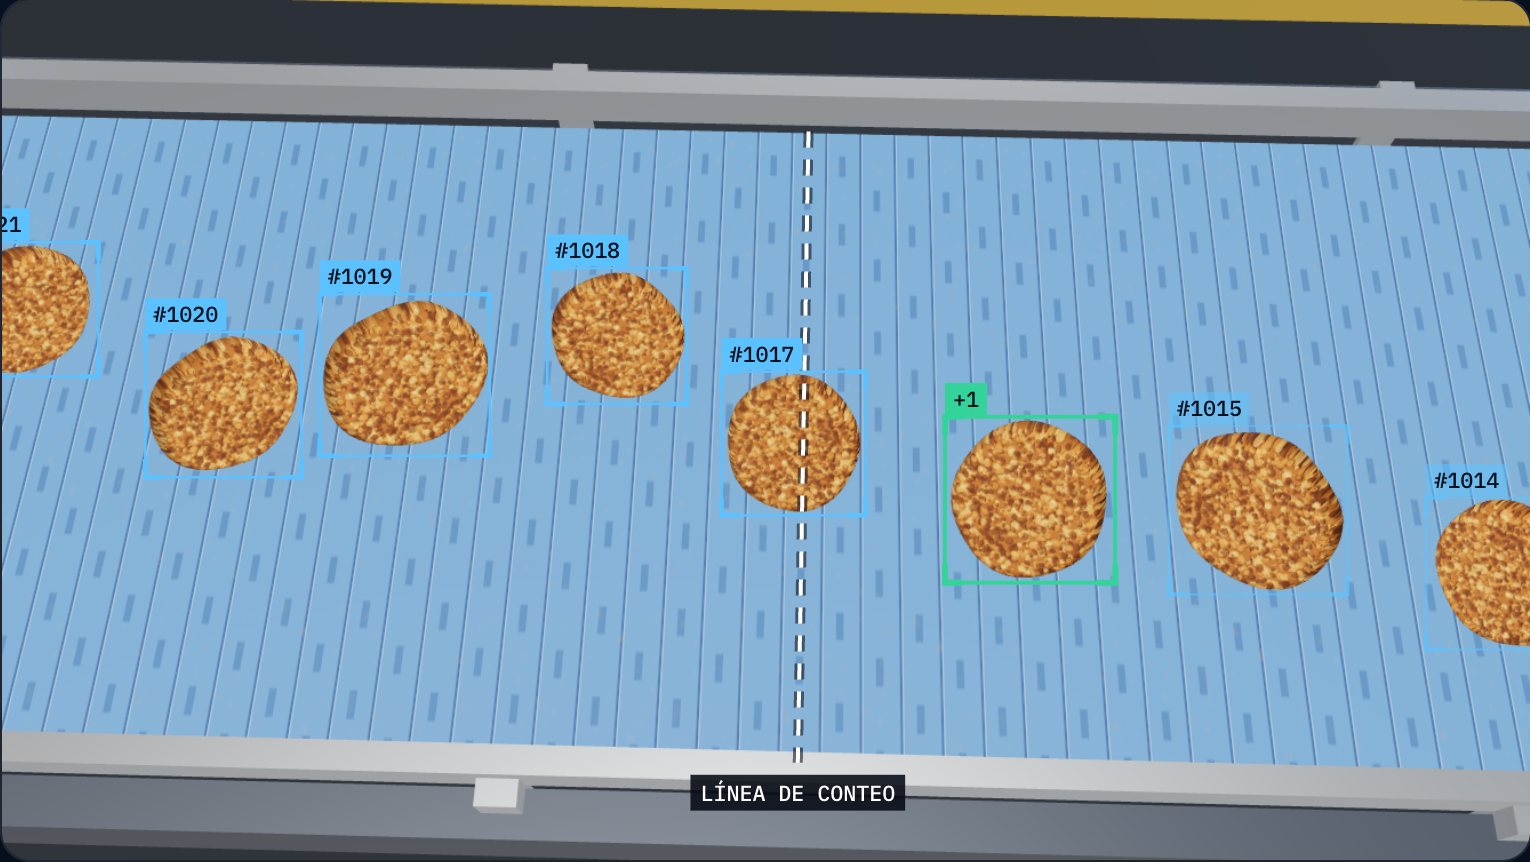
- 01 Detecta cada pieza
- 02 La sigue con un ID
- 03 Cuenta al cruzar
El problema
Contar a mano es lento, caro y casi nunca cuadra
Cuando una caja lleva de más o de menos, el error se descubre tarde: en el pesaje, en el cliente o en un reclamo. Corregirlo puede significar reabrir cajas, recontar y reempacar a mano.
En validación en planta
¿Te suena?
- Cajas o bolsas con unidades de más o de menos.
- Personal dedicado a contar en vez de producir.
- Diferencias entre el conteo de producción y el de inventario.
- Producto que se regala porque nadie sabe cuánto entró en realidad.
Lo primero que preguntamos
Antes de proponer nada, entendemos qué pasa hoy en tu línea.
- ¿Qué pasa cuando una caja lleva de más o de menos? ¿Dónde se descubre?
- Corregir el error, ¿obliga a reabrir, recontar o reempacar?
- ¿Quién se entera del error y quién lo corrige?
- ¿Dónde se detectan las piezas dañadas y a dónde van?
Cómo lo abordamos
Instalamos una cámara en el punto donde el conteo importa. Un modelo de visión por computadora detecta y sigue cada pieza, la cuenta al cruzar una línea virtual y envía conteos y eventos al software, no el video.
1. Grabamos y estudiamos tu producto
Tomamos video real de la banda: velocidad, separación entre piezas, iluminación y producto encimado.
2. Entrenamos y evaluamos el modelo
El conteo del modelo se compara contra conteos manuales en clips que el modelo no ha visto.
3. Procesamos en la planta
Un equipo de cómputo junto a la línea analiza el video; solo suben conteos y eventos.
4. Conectamos el conteo a la orden
Cada conteo queda ligado a la línea, el producto y la orden que se está corriendo.
Qué se necesita
Software
- Modelo de detección y seguimiento entrenado con tu producto
- Registro de conteos y eventos por línea
- Vista de conteo en el tablero de producción
Equipo en planta
- Cámara industrial con lente adecuado a la distancia y al ancho de la banda
- Iluminación controlada cuando la luz de la planta varía
- Computadora de borde (de tipo Jetson) junto a la línea
- Gabinete, soporte, switch PoE y respaldo de energía (UPS)
La cámara, el lente y la iluminación se eligen según el producto, la banda y el ambiente (frío, humedad, lavado); la configuración final se define en el diseño técnico.
Quién usa la información
- Operador de empaque
- Ve el conteo de la caja o del lote en curso.
- Supervisor de línea
- Detecta cuándo el ritmo cae o el producto deja de pasar.
- Inventario y despacho
- Recibe una cantidad producida que coincide con lo empacado.
Qué decisiones permite
- 01Detener o ajustar el llenado antes de completar cajas fuera de conteo.
- 02Liberar personal que hoy cuenta a mano para otras tareas.
- 03Investigar un turno o producto donde el conteo no cuadra.
Cómo se mide el valor
Medimos antes y después, en tu línea. El valor se demuestra con tus datos, no con promesas.
- Diferencia entre conteo manual y conteo automático
- Se cuenta en paralelo durante la validación, en los mismos periodos.
- Cajas reabiertas o reempacadas por error de conteo
- Se registran antes y después de la instalación.
- Horas dedicadas a contar a mano
- Se comparan por turno antes y después.
Con qué se conecta
El conteo es la base: cuando deja de pasar producto se registra un paro, y si supera tu umbral se avisa al responsable.
- Control de producciónProducción real contra la meta, por línea y por hora, sin esperar el reporte del turno.→
- Paradas y OEECada paro con hora, duración y causa, y un OEE que se puede explicar.→
- Alertas y seguimientoEl problema llega a la persona correcta en el momento, y su seguimiento queda registrado.→
Empecemos por un problema.
Cuéntanos qué te está costando más hoy. Lo revisamos contigo, te mostramos cómo lo resolveríamos y estimamos juntos su valor.